2026不锈钢振动抛光与电解抛光工艺区别、优缺点及适用场景:在不锈钢精加工领域,抛光工艺的选择直接决定产品的最终品质——表面粗糙度、耐腐蚀性、抗菌性能、外观档次,全都系于此一举。当常规机械抛光遇上异形复杂工件或大批量精密件时,往往力不从心;而工业高端场景常用的振动抛光与电解抛光两种精密工艺,虽然在"让不锈钢表面更完美"这个目标上殊途同归,但加工机理、表面效果、防腐性能、适用工件却差异极大 。许多加工厂因为选错抛光工艺,导致工件粗糙度不达标、耐腐蚀性不足、外观瑕疵等问题,不得不返工重做,既浪费成本又延误交期。
什么是振动抛光与电解抛光:机理层面的根本分野
要理解两种工艺的差异,必须从物理本质说起——它们属于完全不同的作用范式。
振动抛光:物理研磨的批量艺术
振动抛光属于物理抛光工艺,利用振动设备带动研磨石、抛光液与工件高频摩擦,均匀打磨工件表面,去除毛刺、焊渣、氧化皮、刀纹 。设备通过振动电机驱动偏心块产生三维振动,促使工件与磨料在筒体内形成环形螺旋运动,内衬采用聚氨酯或耐磨橡胶材质以降低磨损及噪音 。
其核心机理是:振动电机产生高频振动,磨料与工件在振动槽中翻滚摩擦,通过调节频率和时间控制处理效果,可添加液体介质增强抛光效果 。这一过程不破坏零件的原有尺寸、形状,适用于怕碰撞的工件,并能消除零件内部应力 。
电解抛光:电化学溶解的精密魔法
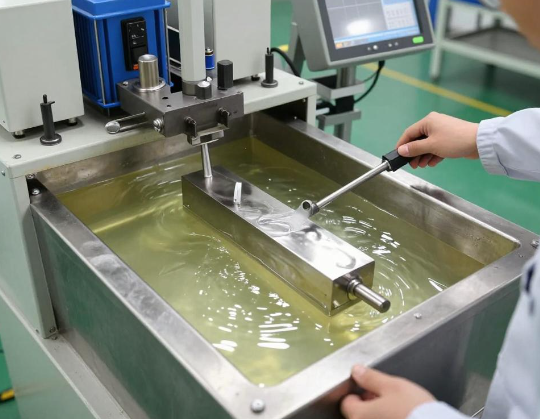
电解抛光属于电化学精密抛光工艺,利用金属表面微观凸点在特定电解液中和适当电流密度下首先发生阳极溶解的原理进行抛光,又称电抛光(ECP) 。具体过程是:工件作为阳极接直流电源的正极,用铅、不锈钢等耐电解液腐蚀的导电材料作为阴极接负极,两者相距一定距离浸入电解液(一般以硫酸、磷酸为基本成分)中,在一定温度、电压和电流密度(一般低于1安/厘米²)下,通电一定时间(一般为几十秒到几分),工件表面上的微小凸起部分便首先溶解,逐渐变成平滑光亮的表面 。
电解抛光的独特之处在于:它不仅整平表面、去除氧化层,还能重构致密钝化膜——通过去除表面游离铁,形成富铬氧化膜,使电解抛光完成后工件已自动完成钝化,无需再做额外的钝化处理(符合ISO 15730:2000标准)。
一句话区分:振动抛光是"磨"出来的——靠物理摩擦;电解抛光是"溶"出来的——靠电化学选择性溶解。这一根本差异,决定了它们在效果、成本、适用场景上的全方位分野。
为什么2026年工艺选型更加关键
2026年,不锈钢精密加工行业对表面质量的要求达到了前所未有的高度,三个趋势让工艺选型成为竞争力的核心:
趋势一:高端行业对表面洁净度要求极限化。医疗器械、食品医药无菌设备、半导体配件、真空设备等领域,要求表面达到超镜面效果,且耐腐蚀、抗指纹、抗氧化性能大幅提升 。电解抛光能将表面粗糙度做到Ra≤0.1μm(镜面级),通过减少微生物粘附90%以上,盐雾试验可达1000小时(比原基质高5-8倍)。
趋势二:复杂异形工件批量处理需求激增。精密五金件、非标异形配件、医疗器械零件、卫浴配件、机械紧固件等产品形态日益复杂,内腔、边角等机械抛光无法触及的位置,必须依赖振动抛光的无死角特性 。振动光饰机适用大批量中、小、尺寸零件的光饰光整加工,提高工效6-10倍,节省成本大约1/3 。
趋势三:总成本考量倒逼工艺优化。单纯看设备投入,振动抛光机结构简单、操作方便、可自动化作业;电解抛光设备投入较高,且电解液具有强腐蚀性、通用性差、使用寿命短 。但电解抛光后处理时间通常在30秒至10分钟之间,多件同时抛光,生产效率高,长期综合成本需结合产品档次核算。
怎么做:2026工艺选型的四步决策法
第一步:明确表面质量目标
这是选型的"北极星"指标,直接决定工艺走向:
目标为超镜面(Ra≤0.1μm)+ 高防腐 + 无菌洁净 → 电解抛光是唯一选择
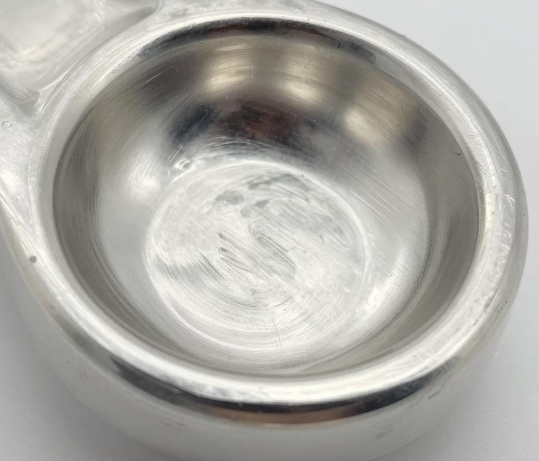
目标为哑光细腻、纹路均匀、去毛刺统一质感 → 振动抛光
目标为常规装饰、中等光洁度 → 传统机械抛光即可
第二步:评估工件特征
工件形态是决定工艺可行性的硬约束:
振动抛光的核心适用特征:
大批量中、小、尺寸零件
异形复杂工件、内腔、边角等机械抛光无法触及的位置
怕碰撞、加工过程不破坏零件原有尺寸形状的工件
精密五金件、非标异形配件、医疗器械零件、卫浴配件、机械紧固件
电解抛光的核心适用特征:
需要超镜面效果的板材、管材、精密件
内腔、微孔、焊缝凹陷、死角——电解抛光能完全覆盖,而机械抛光只能从外表面进入
食品医药无菌设备内胆、精密医疗器械、半导体配件、真空设备、高端卫浴洁具
主要适用于奥氏体不锈钢(304/316等),双相钢、铁素体不锈钢抛光效果不稳定
第三步:核算成本与产能
第四步:匹配行业场景
不同行业对表面性能的侧重差异巨大:
医疗器械与食品医药
手术器械、植入物、食品储罐、管道、阀门等,要求消除微观孔隙、易清洁、无细菌残留,符合GMP/食品级标准 → 必选电解抛光 。电解抛光能去除表面嵌入的铁颗粒,防止金属离子沉淀污染,RA可达0.08μm超光滑表面抑制生物膜形成 。
半导体与精密制造
半导体配件、真空设备、精密仪器 ——要求原子级平整、无微观毛刺、无划痕 → 电解抛光 。电解抛光通过选择性溶解微观突起,去除表面5-20μm缺陷层,整面电化学找平 。
五金卫浴与通用机械
精密五金件、非标异形配件、卫浴配件、机械紧固件 ——要求去除毛刺、统一表面质感、提升工件平整度,不追求高光亮面 → 振动抛光 。振动抛光无死角处理异形工件、复杂结构、内腔、边角 。
高端装饰板材
高端镜面装饰板材、高端卫浴洁具 ——要求镜面高光、无菌防腐、精密洁净 → 电解抛光 。抛光后板面可达超镜面效果,平整度、光洁度远超机械抛光 。
两种工艺的优缺点全景对比
振动抛光的核心优势与短板
优势:
无死角抛光:可处理异形工件、复杂结构、内腔、边角等机械抛光无法触及的位置
批量成本低:提高工效6-10倍,节省成本大约1/3
无变形无应力:抛光后工件无变形、无应力残留
表面哑光细腻:纹路均匀,适用于哑光、磨砂质感需求
适用材质广:铝、铜、铝合金、铁、白铁、锌、镁合金等均可
短板:
无法实现镜面高光:仅适用于哑光、磨砂质感需求
无法去除深层划痕与点蚀
去除较厚毛刺不如人工打砂快,抛光效果也没人工磨光好
处理时间长:振动频率50-60Hz、时间2-8小时(针对精密件)
电解抛光的核心优势与短板
优势:
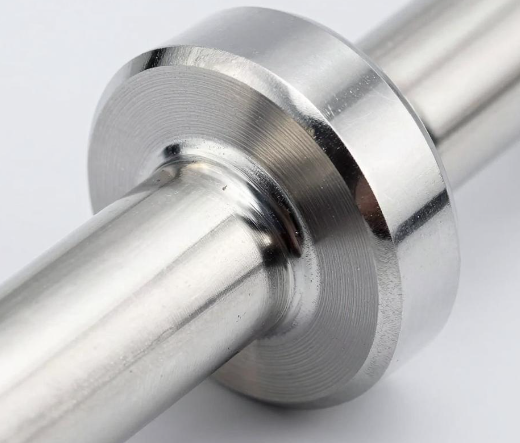
超镜面效果:板面可达超镜面效果,平整度、光洁度远超机械抛光,RA可达0.05μm以下
同步钝化:重构致密钝化膜,耐腐蚀、抗指纹、抗氧化性能大幅提升,盐雾试验达1000小时以上
无死角覆盖:内腔、微孔、焊缝凹陷、死角都能均匀抛光,细长小管内壁也可均匀加工
无变质层、无附加应力:并可去除或减小原有的应力层
效率高:处理时间通常在30秒至10分钟之间,多件同时抛光
短板:
成本高、工艺复杂:设备投入高,电解液具强腐蚀性
材质要求高:主要适用于奥氏体不锈钢,双相钢、铁素体不锈钢抛光效果不稳定
对原始表面有要求:无法处理杂质超标、缺陷严重的工件,原始表面缺陷太深需先粗抛预处理
环保压力:必须配套多级纯水漂洗、废水处理工序
参数敏感:电流、温度、电解液配比波动会造成抛光不均、过腐蚀
关键提醒:网上常见的"电解抛光万能论"是误区。电解抛光对材质均匀度要求高,无法处理杂质超标、缺陷严重的工件;而振动抛光虽然成本低、适用广,但无法实现镜面高光效果 。选工艺必须"量体裁衣"。
2026年典型行业的工艺选型建议
精密五金与通用零部件
异形复杂工件、去毛刺统一质感、批量低成本加工 → 振动抛光
典型应用:医疗器械零件、卫浴配件、机械紧固件、精密五金件、非标异形配件
食品医药与无菌设备
高端镜面装饰板材、食品医药无菌设备内胆、精密医疗器械 → 电解抛光
典型应用:手术器械、植入物、食品储罐、管道、阀门、高端卫浴洁具
半导体与高端制造
半导体配件、真空设备 → 电解抛光
典型应用:需要无菌、无尘、高光亮、高防腐的精密工件
常规装饰与普通结构件
普通装饰板材、常规外观件 → 传统机械抛光
按需匹配可兼顾品质与加工成本
FAQ:不锈钢振动抛光与电解抛光常见问题
Q1:振动抛光能达到镜面效果吗?
A:不能。振动抛光属于物理抛光工艺,表面效果是哑光细腻、纹路均匀,适用于哑光、磨砂质感需求,无法实现镜面高光效果,也无法去除深层划痕与点蚀 。若要达到镜面级(Ra≤0.1μm),必须选择电解抛光。
Q2:电解抛光适用于所有不锈钢吗?
A:不是。电解抛光主要适用于奥氏体不锈钢(如304、316),对双相钢、铁素体不锈钢抛光效果不稳定,适用材质范围相对较窄 。此外,电解抛光无法处理杂质超标、缺陷严重的工件,原始表面缺陷太深需先粗抛预处理。
Q3:2026年大批量小型不锈钢件的去毛刺,选哪种工艺?
A:选振动抛光。振动光饰机适用大批量中、小、尺寸零件的光饰光整加工,提高工效6-10倍,节省成本大约1/3.且加工过程不破坏零件的原有尺寸、形状,适用于怕碰撞的工件,去毛刺效果好 。
Q4:食品医药设备的内腔和管道为什么要用电解抛光?
A:电解抛光具有微观表面圆滑无刀纹、无沟槽、不易挂料积垢的优势,适配GMP、ASME BPE无菌洁净管路要求;它能同步去除表层冷硬层、贫铬层,表面生成均匀致密钝化膜,耐腐蚀、耐双氧水、酸碱CIP清洗能力大幅提升;且内外壁、焊缝凹陷、死角都能均匀抛光,细长小管内壁也可均匀加工,粗糙度一致性极强,稳定做到Ra0.4、Ra0.2μm甚至更高等级 。
Q5:电解抛光的成本真的比振动抛光高很多吗?
A:单件加工成本电解抛光确实更高——设备投入高、电解液具强腐蚀性、必须配套多级纯水漂洗和废水处理工序 。但电解抛光处理时间通常在30秒至10分钟之间,可多件同时抛光,生产效率高;且电解液寿命长,长期来看对于高端精密件,其综合价值远超成本差异。振动抛光则在批量低成本加工场景优势明显。
Q6:工件既有异形结构又要镜面效果,怎么办?
A:可以采用组合工艺:先用振动抛光进行去毛刺、统一表面质感、处理异形复杂结构的内腔和边角(因为振动抛光无死角,可处理机械抛光无法触及的位置 ),再用电解抛光实现最终的镜面效果和钝化膜重构。这种组合路径在高端医疗器械、精密卫浴洁具制造中较为常见。
Q7:电解抛光后还需要单独做钝化处理吗?
A:不需要。电解抛光通过去除表面游离铁,形成富铬氧化膜,在抛光完成后工件已自动完成了钝化,无需再做额外的钝化处理(符合ISO 15730:2000标准)。这也是电解抛光在防腐性能上远超机械抛光的核心原因 。
Q8:2026年新工艺环境下,普通装饰板材该怎么选?
A:普通装饰板材、常规外观件,选用传统机械抛光即可,按需匹配可兼顾品质与加工成本 。只有当产品定位为高端镜面装饰板材、要求无菌防腐或精密洁净时,才需要升级到电解抛光 。
选对工艺,就是选中2026年的竞争力
2026不锈钢振动抛光与电解抛光工艺区别、优缺点及适用场景:2026不锈钢振动抛光与电解抛光工艺区别、优缺点及适用场景的核心结论可以浓缩为三句话:
机理分野——振动抛光是物理摩擦的批量艺术,靠高频振动使磨料与工件相互摩擦;电解抛光是电化学溶解的精密魔法,靠阳极选择性溶解实现微观整平并同步重构钝化膜。
优劣互补——振动抛光无死角、批量成本低、无变形无应力,但无法实现镜面高光;电解抛光可达到Ra≤0.1μm超镜面、同步钝化大幅提升耐腐蚀性、能处理复杂内腔,但成本高、工艺复杂、主要适用于奥氏体不锈钢。
场景适配——异形复杂工件、去毛刺统一质感、批量低成本加工,选振动抛光;镜面高光、无菌防腐、精密洁净场景,选电解抛光;普通装饰板材、常规外观件,选用传统机械抛光即可 。
对于2026年的不锈钢加工企业而言,工艺选型不再是"哪个更好"的单选题,而是"哪个更适合我的产品"的匹配题。真正聪明的决策者,不是盲目追求最高端的电解抛光,也不是固守低成本的振动抛光,而是基于产品定位、工件特征、产量规模和总拥有成本,构建起"振动抛光+电解抛光+机械抛光"的组合工艺矩阵——这或许就是在高端制造竞争加剧的2026年,不锈钢精加工企业最值得建立的工艺战略。
猜你喜欢















