不锈钢设备抛光后还要酸洗钝化吗? 2026什么是新造船管子的酸洗钝化?当你手握一块镜面般锃亮的不锈钢设备,是否以为大功告成?殊不知,抛光后的表面可能暗藏"腐蚀隐患"。2026年,随着船舶工业与高端制造对耐蚀性能的极致追求,不锈钢设备抛光后还要酸洗钝化吗与新造船管子的酸洗钝化已成为行业热议焦点。
什么是不锈钢酸洗钝化?抛光后为何还要"再洗一遍"
1.1 酸洗钝化的本质:一场化学反应的"脱胎换骨"
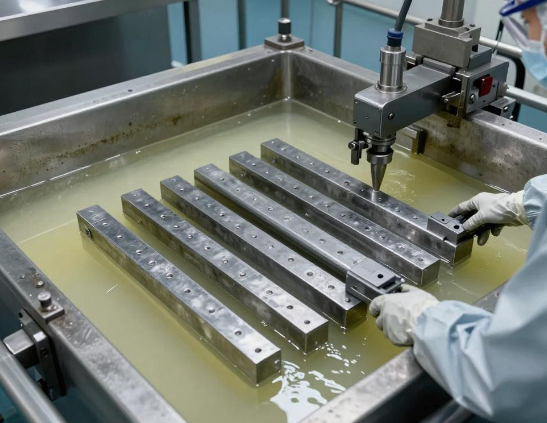
酸洗钝化是一种化学表面处理工艺,其核心原理是利用酸性溶液(如硝酸、氢氟酸、磷酸等)溶解金属表面的氧化物、氧化皮、焊斑等杂质,再通过钝化在表面形成一层致密、化学性质稳定的氧化膜(即钝化膜)。这层膜以铬为主要物质,能够有效阻隔外界腐蚀介质,使金属表面呈现均匀银白色。
简而言之:酸洗是"去污",钝化是"穿甲"——先清除一切污垢,再给金属穿上一层看不见的防腐铠甲。
1.2 抛光后的不锈钢,表面真的"干净"吗?
很多人误以为抛光就等于清洁,其实大错特错。机械抛光、化学抛光、电解抛光等工艺虽然能让不锈钢表面达到Ra0.05μm甚至更低的光洁度,但抛光过程中会引入细微的氧化物、抛光剂残留和微观应力集中点。这些"隐形杀手"恰恰是腐蚀的温床。
根据行业实践,抛光后的不锈钢表面仍可能残留微量铁离子污染和微观缺陷,若不进行后续处理,在苛刻环境下腐蚀风险依然存在。因此,抛光后的不锈钢完全可以且推荐进行酸洗钝化处理,以彻底清除污染物并形成保护性钝化膜。
1.3 何时可以"跳过"钝化?
并非所有情况都需要钝化。以下三种场景可酌情省略:
表面已极度光滑且零污染,且后续不接触腐蚀性介质;
应用环境温和,如家用厨房设备等非工业场景;
行业标准未强制要求,且使用寿命要求不高的场合。
但在化工、船舶、医疗、新能源等高要求领域,钝化几乎是"标配"——跳过它,等于裸奔上战场。
为什么2026年新造船管子的酸洗钝化如此重要?
2.1 船舶用管:在盐雾与高压中"求生"
2026年,全球船舶工业正朝着大型化、深远海化方向飞速发展。船用钢管在制造过程中,表面会附着氧化皮、油污和锈蚀物。这些缺陷若不处理,在海洋高盐雾、高湿度环境下,腐蚀速度将呈指数级增长。
新造船管子的酸洗钝化,正是为了:
彻底清除氧化皮与铁锈,使管内壁达到洁净标准;
形成致密钝化膜,通过盐雾试验(如≥72小时无红锈)和蓝点试验(检测铁离子污染)验证质量;
满足化工、食品、制药等介质输送管道对洁净度和耐晶间腐蚀的严苛要求。
2.2 高强度管线钢的特殊挑战
以L414(对应国标L485或X70)为代表的高强度管线钢,屈服强度≥485MPa,抗拉强度≥570MPa,对韧性有严格要求。这类钢管的酸洗钝化需要定制化方案:
酸洗液配比、温度、时间需精确控制;
钝化液浓度与钝化膜固化工艺须严格规程;
大口径、厚壁管材的内壁处理一致性是技术难点。
专业企业如天钢联合(天津)管道集团等,凭借全流程精细管控,已在处理高钢级螺旋缝埋弧焊管(SAWH)和直缝埋弧焊管(SAWL)方面积累了丰富经验。
2.3 酸洗皂化产线:现代钢管处理的"流水线革命"
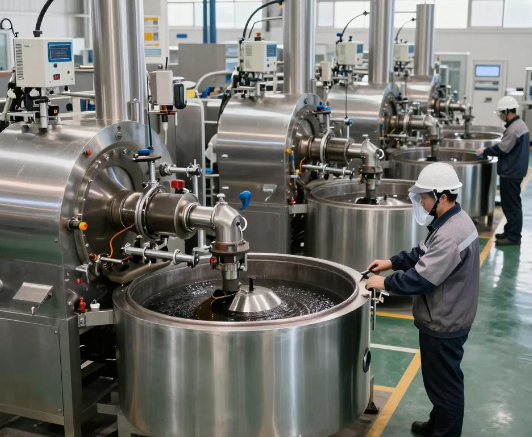
2026年的钢管酸洗皂化设备已高度智能化。金属管材在冷加工或热轧后,先经酸洗去除氧化层,再通过皂化处理形成润滑膜,为后续涂装、磷化或直接使用奠定基础。值得关注的隐性指标包括:
酸洗槽加热方式(蒸汽/电/燃气)与单位能耗数据;
皂化液循环过滤系统的过滤精度与滤芯更换频率;
酸洗槽与皂化槽过渡段的自动防锈喷淋功能。
这些细节直接决定产线长期运行的故障率和维护成本。
怎么做?从工艺参数到操作全流程详解
3.1 不锈钢酸洗钝化的标准流程
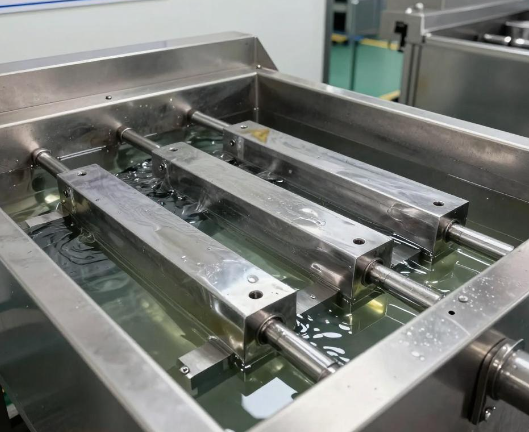
一套规范的不锈钢酸洗钝化工艺包含三大步骤:
根据材质不同,工艺参数差异显著:
铁素体、马氏体及低镍奥氏体不锈钢(如420、430、201、202等):酸洗液按1:1~4比例加水稀释后使用;
高镍奥氏体不锈钢(如304、316、316L等):使用原液浸泡;
温度与时间:一般常温或加热至50~60℃,浸泡3~20分钟,至表面呈均匀银白色为止。
3.2 抛光后再钝化的特别注意事项
抛光后进行酸洗钝化,需额外关注:
彻底清洁:确保无残留抛光剂、油污,否则影响钝化效果;
调整参数:根据抛光后的表面状态,合理调整酸液浓度、温度和时间;
防止二次损伤:酸洗过程中避免产生新划痕,保护已有的镜面效果;
后处理:清水冲洗后建议纯水冲洗并烘干,确保表面无残留。
3.3 新造船管子酸洗钝化的核心控制
酸洗阶段:彻底去除氧化皮,暴露洁净基体;
钝化阶段:形成以铬为主的致密氧化膜;
质量检测:蓝点试验+盐雾试验+钝化膜检测仪(配合电解液试纸,绿红灯指示合格)。
常见问题解答(FAQ)
Q1:不锈钢抛光后一定要钝化吗?
不是绝对必要,但强烈推荐。 钝化能显著提升耐腐蚀性能(数倍至数十倍),延长使用寿命。在行业标准严格、环境恶劣的场景下,钝化几乎是必选项。
Q2:酸洗钝化和抛光的先后顺序是什么?
通常先酸洗钝化再抛光,或先抛光再酸洗钝化。后者(抛光后钝化)可在保持镜面效果的同时获得防腐保护,但需注意工艺参数的精细调控。
Q3:2026年新造船管子酸洗钝化有哪些新技术?
智能生产线已引入微负压闭环处理系统、物联网与大数据技术,实现酸液利用率提升、排放减少、能耗降低,以及工艺参数的精准控制。
Q4:酸洗钝化废液如何处理?
废液含强酸(氢氟酸、硝酸等),需严格按环保法规处理。氢氟酸可穿透组织引发致命性低钙血症,操作必须在通风环境下进行,并佩戴正规防护装备。
Q5:如何判断钝化是否成功?
使用钝化膜检测仪配合电解液试纸检测,绿灯亮起即为合格;同时可通过盐雾试验(≥72小时无红锈)验证实际效果。
不锈钢设备抛光后还要酸洗钝化吗? 2026什么是新造船管子的酸洗钝化?从不锈钢设备的镜面抛光到远洋巨轮的钢管防腐,酸洗钝化始终是金属表面处理领域不可替代的"护身符"。抛光赋予金属颜值,钝化赋予金属生命——两者相辅相成,缺一不可。
2026年,随着智能化产线的普及和高强度材料的广泛应用,不锈钢设备抛光后还要酸洗钝化吗的答案愈发清晰:要,而且要做得更精、更智能。 而新造船管子的酸洗钝化,更是船舶工业迈向深远海的技术基石。掌握这门工艺,就是掌握了金属长寿的密码。
无论你是设备制造商、船舶工程师还是金属加工从业者,理解酸洗钝化的底层逻辑,才能在激烈的市场竞争中立于不败之地。
猜你喜欢















